


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-13 Pochodzenie: Strona


Ciągłe procesy odparowania wymagają wysokiej sprawności cieplnej, aby zachować opłacalność. Kiedy pojawia się skalowanie, zużycie energii wzrasta wykładniczo, ucierpi integralność produktu, a straty wydajności kaskadowo obejmują cały system. Niepowstrzymany Osadzanie się parownika z opadającą warstewką pogarsza współczynnik przenikania ciepła przez ścianki, co prowadzi do częstych nieplanowanych przestojów, intensywnych cykli czyszczenia i poważnego zmniejszenia wydajności w branżach takich jak przetwórstwo żywności, zagęszczanie soków i odzyskiwanie środków chemicznych. Artykuł ten zapewnia ramy techniczne dla inżynierów procesów i kierowników zakładów, umożliwiające diagnozowanie określonych mechanizmów skalowania. Oceniamy prewencyjne kontrole inżynieryjne, aby utrzymać działanie sprzętu i pomagamy określić, kiedy parametry aplikacji wymagają alternatywnych konstrukcji parownika.
Degradacja wymiany ciepła: osadzanie się kamienia powoduje powstanie nieprzewidywalnej warstwy oporu cieplnego; Dokładne oszacowanie współczynnika zanieczyszczenia w rzeczywistych warunkach pracy ma kluczowe znaczenie dla podstawowego doboru sprzętu i monitorowania wydajności.
Dystrybucja jest krytyczna: Większość miejscowego kamienia (suchych punktów) powstaje na skutek nieodpowiedniego rozprowadzenia cieczy na górnym arkuszu probówki, niewystarczającego stopnia zwilżenia lub kamienia na samej płycie rozprowadzającej.
Kaskady obejmujące cały system: W systemach z wieloma efektami lub systemami rekompresji pary, zlokalizowane skalowanie w jednym efekcie zakłóca równowagę termiczną i przepływ pary w całej instalacji.
Progi operacyjne: Przekroczenie określonych limitów lepkości lub wysokich stężeń zasadniczo zakłóca mechanizm opadania filmu, co wymaga przejścia na systemy z wymuszonym obiegiem.
Proaktywne łagodzenie: połączenie zoptymalizowanej konstrukcji płyty dystrybucyjnej, precyzyjnej kontroli podciśnienia i zautomatyzowanych protokołów czyszczenia na miejscu (CIP) znacznie wydłuża czas pracy pomiędzy interwałami konserwacyjnymi.
Spis treści
Tworzenie się kamienia bezpośrednio wpływa na ogólny współczynnik przenikania ciepła, powszechnie określany jako wartość U. Opór cieplny warstwy zanieczyszczającej tworzy fizyczną barierę pomiędzy czynnikiem grzewczym po stronie płaszcza a płynem procesowym po stronie rury. W miarę osadzania się kamienia na powierzchni metalu wartość U znacznie spada. Przewidywanie tego oporu cieplnego w rzeczywistych warunkach pracy pozostaje trudne, ponieważ idealne modele dostawców często nie uwzględniają złożonych zachowań płynów. Płyny, takie jak koncentrat soku jabłkowego, białko serwatkowe i ciężkie ciecze chemiczne, zachowują się nieprzewidywalnie pod wpływem długotrwałego ciepła i zmiennych szybkości ścinania.

Operatorzy często reagują na początkowe osadzanie się kamienia, zwiększając ciśnienie pary w celu zwiększenia różnicy temperatur. Wyższa różnica tymczasowo utrzymuje docelową szybkość parowania. Jednakże to dostosowanie operacyjne stwarza poważny problem wtórny. Wyższe temperatury nieumyślnie przyspieszają zapiekanie kamienia na ściankach rur. Film wrze mocniej na gorętszym metalu, pozostawiając po sobie więcej stałych osadów. Wchodzisz w destrukcyjny cykl rosnącego ciśnienia i przyspieszającej skali. Dokładne oszacowanie współczynnika zarastania pomaga zapobiec temu cyklowi i pozwala na lepsze dobranie podstawowego wyposażenia od pierwszego dnia.
Aby zrozumieć stopień tej degradacji, musimy przyjrzeć się, jak różne płyny wpływają na podstawowy opór cieplny w standardowym 72-godzinnym okresie operacyjnym.
Płyn procesowy |
Czysta wartość U (W/m²K) |
Zanieczyszczona wartość U (W/m²K) |
Główny środek zanieczyszczający |
|---|---|---|---|
Koncentrat soku jabłkowego |
1200 - 1500 |
600 - 800 |
Pektyny i cukry |
Nabiał (serwatka) |
1000 - 1300 |
400 - 600 |
Zdenaturowane białka |
Ścieki bogate w wapń |
1500 - 1800 |
500 - 700 |
Siarczan/węglan wapnia |
Ług czarny (miazga) |
900 - 1100 |
300 - 500 |
Sole organiczne i lignina |
Kamień i zanieczyszczenia zmniejszają wydajność wymiany ciepła i zakłócają równowagę cieplną w parownikach MEE, MVR i TVR. W systemach MEE skalowanie w jednym efekcie może zmniejszyć produkcję pary i wpłynąć na kolejne etapy. W systemach MVR/TVR zanieczyszczenie zwiększa zapotrzebowanie na energię i może wpływać na wydajność sprężarki lub termosprężarki. Regularne monitorowanie ciśnienia pary, przepływu kondensatu, warunków próżni i czystości wymiennika ciepła pomaga utrzymać stabilną pracę.
Zanieczyszczanie parownika następuje poprzez różne mechanizmy, w zależności od składu surowca i warunków pracy. Identyfikacja rodzaju osadu pomaga określić najskuteczniejszą strategię czyszczenia i zapobiegania.
Typ zanieczyszczania |
Najczęstsze przyczyny |
Główny wpływ |
|---|---|---|
Skalowanie krystalizacji |
Węglan wapnia, siarczan wapnia i inne sole wytrącające się |
Twarde osady i zmniejszone przenikanie ciepła |
Zanieczyszczenia organiczne/biologiczne |
Białka, cukry i związki organiczne |
Osady izolacyjne i trudne czyszczenie |
Osadzanie cząstek |
Zawieszone ciała stałe i drobne cząstki |
Zablokowanie rur i zwiększone zanieczyszczenie |
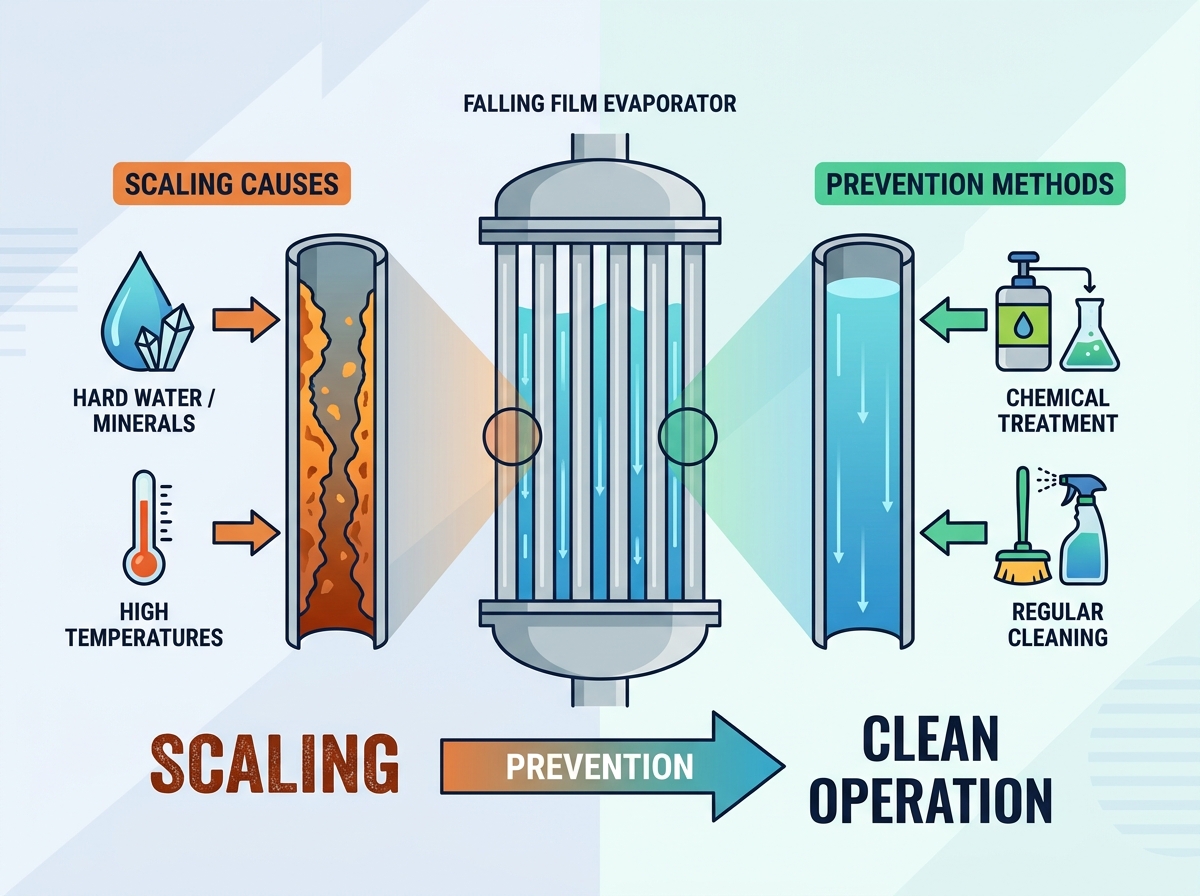
Nierównomierny rozkład cieczy w wyparkach z opadającą warstwą może powodować suche plamy, miejscowe przegrzanie i szybkie osadzanie się kamienia na powierzchniach rur. Zablokowane otwory dystrybutora, nieprawidłowe wypoziomowanie lub niewystarczający przepływ cieczy mogą zakłócać tworzenie się filmu i zmniejszać skuteczność wymiany ciepła. Regularna kontrola płytek dystrybucyjnych, dysz natryskowych i poziomu cieczy pomaga utrzymać równomierne zwilżenie rur, zapobiega zabrudzeniu i zapewnia stabilną pracę parownika.
Lepkość płynu wzrasta w miarę odparowywania wody na całej długości rurki. Zwiększanie lepkości w dolnych sekcjach zmniejsza prędkość filmu, co oznacza, że płyn spędza więcej czasu w kontakcie z gorącą ścianą. Wydłużony czas przebywania prowadzi do poważnego nadmiernego stężenia. Efekt warstwy granicznej występuje na granicy faz ciecz-para, gdzie stężenie substancji rozpuszczonych przekracza stężenie cieczy w masie. Powoduje to szybkie wytrącanie się rozpuszczonych substancji stałych bezpośrednio w folię, która następnie przylega do ściany.
Fizyczne granice Wyparki z opadającą warstwą filmu są tutaj intensywnie testowane. Jeśli lepkość stanie się zbyt wysoka, mechanizm opadania filmu ulegnie całkowitemu uszkodzeniu. Reżim przepływu zmienia się z turbulentnego na laminarny, a wymiana ciepła spada gwałtownie. Płyn staje się zbyt gęsty, aby mógł płynnie przepływać wyłącznie pod wpływem grawitacji. Po przekroczeniu określonych limitów lepkości, osadzanie się kamienia jest nieuniknione. W tym momencie inżynierowie zajmujący się procesami muszą zamiast tego rozważyć systemy z wymuszonym obiegiem.
Typ parownika |
Maksymalna lepkość praktyczna (cP) |
Reżim przepływu |
Aplikacja podstawowa |
|---|---|---|---|
Spadający film |
300 - 500 |
Film burzliwy napędzany grawitacją |
Soki, Mleko, Substancje chemiczne o niskim stężeniu |
Wymuszony obieg |
2000 - 3000+ |
Duża prędkość napędzana pompą |
Krystalizacja, Zawiesiny o dużej lepkości |
Poruszona cienka folia |
50 000+ |
Folia przetarta mechanicznie |
Oleje ciężkie, Polimery, Ekstremalne stężenie |
Nieszczelności podciśnienia i infiltracja powietrza mogą zwiększyć ciśnienie robocze parownika, zakłócić temperaturę wrzenia i zmniejszyć wydajność parowania. Najczęstsze przyczyny to uszkodzone uszczelki, luźne kołnierze i wadliwe uszczelki. Regularne testowanie próżni, wykrywanie nieszczelności i terminowa wymiana podzespołów pomagają utrzymać stabilną pracę i zapobiegają nadmiernemu osadzaniu się kamienia.
Nadmierne różnice temperatur mogą powodować miejscowe wrzenie, nierównomierny rozkład cieczy i przyspieszone osadzanie się kamienia na powierzchniach wymienników ciepła. Utrzymanie odpowiedniej różnicy temperatur poprzez kontrolowane ciśnienie ogrzewania i stabilne warunki pracy pomaga chronić opadającą warstwę, poprawiać wydajność wymiany ciepła i zmniejszać osadzanie się zanieczyszczeń.
Systemy dystrybucji cieczy zapewniają równomierne zwilżanie rur parownika, redukując ryzyko suchych miejsc i ryzyko osadzania się kamienia. Rozdzielacze grawitacyjne, jazy i dysze natryskowe oferują różne charakterystyki przepływu. Właściwy wybór powinien uwzględniać lepkość płynu, wydajność roboczą i minimalne wymagania dotyczące zwilżania, aby utrzymać stałą wydajność.
Materiał rurki i wykończenie powierzchni wpływają na odporność na korozję, zabrudzenie i wymagania dotyczące czyszczenia. Tytan i stal nierdzewna typu duplex zapewniają zwiększoną trwałość w odpowiednich środowiskach korozyjnych, podczas gdy powierzchnie elektropolerowane mogą zmniejszać przyczepność cząstek. Wybór kompatybilnych materiałów pomaga wydłużyć żywotność sprzętu, uprościć czyszczenie i utrzymać wydajność wymiany ciepła.
Materiał tuby |
Chropowatość powierzchni (Ra µm) |
Odporność na korozję |
Najlepsza aplikacja |
|---|---|---|---|
Stal nierdzewna 304 |
0,8 - 1,2 |
Umiarkowany |
Standardowy nabiał, woda o niskiej zawartości chlorków |
Stal nierdzewna 316L |
0,4 - 0,8 |
Wysoki |
Sok, Łagodna obróbka chemiczna |
Dwustronna stal nierdzewna |
0,4 - 0,8 |
Bardzo wysoki |
Środowiska o wysokiej zawartości chlorków, ścieki |
Tytan |
0,2 - 0,4 (polerowany) |
Skrajny |
Agresywne kwasy. Krystalizacja soli |
Monitorowanie predykcyjne i automatyczne sterowanie pomagają utrzymać wydajność parownika poprzez śledzenie wydajności wymiany ciepła, przepływu kondensatu, temperatury i warunków zasilania. Inteligentne systemy mogą wykrywać zanieczyszczenia na wczesnym etapie, optymalizować zużycie energii i planować cykle czyszczenia na miejscu (CIP) przed wystąpieniem poważnego osadu, redukując przestoje konserwacyjne.
Właściwy przepływ surowca i kontrola recyrkulacji zapewniają równomierne zwilżanie rur i zmniejszają ryzyko osadzania się kamienia. Chociaż wyższe współczynniki recyrkulacji zwiększają energię pompowania, pomagają zapobiegać suchym plamom i blokowaniu rurek. Przepływomierze, napędy o zmiennej częstotliwości (VFD) i monitorowanie temperatury pozwalają operatorom zrównoważyć efektywność energetyczną, jakość produktu i niezawodną wydajność parownika.
Wdrożyć rygorystyczną procedurę badania zaniku próżni, aby wychwycić mikrowycieki, zanim zaburzą one równowagę cieplną. Przeprowadź audyt płytek rozprowadzających ciecz podczas następnego zaplanowanego przestoju, aby zapewnić równomierne tempo zwilżania całej wiązki rur. Zmodernizuj swoje czujniki automatyki, aby monitorować w czasie rzeczywistym degradację wymiany ciepła i uruchamiać pranie zapobiegawcze. Przejrzyj i dostosuj stężenia środków chemicznych CIP w oparciu o konkretny rodzaj kamienia tworzącego się w systemie. Na koniec należy ustalić twarde limity operacyjne dla różnic temperatur, aby zapobiec wrzeniu jąder i chronić opadającą warstwę.
Odp.: Idealna szybkość zwilżania zależy w dużej mierze od średnicy rurki i lepkości płynu. Generalnie mieści się w zakresie od 0,5 do 2,5 kg/(m·s). Utrzymanie tej specyficznej szybkości zapewnia ciągłą warstwę cieczy, zapobiegając suchym plamom i miejscowemu łuszczeniu.
Odp.: Częstotliwość CIP różni się całkowicie w zależności od zastosowania. Rośliny mleczne mogą wymagać codziennego CIP ze względu na szybkie zanieczyszczenia białkami. Zakłady chemiczne mogą działać przez kilka tygodni. Monitoruj ogólny współczynnik przenikania ciepła, aby określić dokładny, optymalny harmonogram czyszczenia.
Odp.: Tak, jeśli lepkość produktu przekracza fizyczne granice konstrukcji opadającej folii. Wymuszony obieg znacznie lepiej radzi sobie z wyższymi stężeniami i zawiesinami, chociaż wymaga znacznie większej energii pompowania.
Odp.: Wycieki powietrza zwiększają ciśnienie w układzie, co zwiększa temperaturę wrzenia płynu. Zmusza to operatorów do zwiększania temperatury pary, co prowadzi do miejscowego przegrzania i szybkiego osadzania się kamienia bezpośrednio na ściankach rur.
O: Tak. Elektropolerowanie zmniejsza mikroskopijną chropowatość powierzchni metalu. Gładsza powierzchnia powoduje, że osady i materia organiczna mają mniej fizycznych punktów zakotwiczenia, co znacznie spowalnia tempo akumulacji kamienia.
Odp.: Bezpieczna różnica temperatur zwykle mieści się w zakresie od 3°C do 8°C na efekt. Przekroczenie tego zakresu grozi zainicjowaniem wrzenia zarodkowego, które niszczy warstwę cieczy i przypala ciała stałe na gołej ściance rurki.
Odp.: Suche plamy powstają, gdy rozprowadzanie cieczy jest nierównomierne lub stopień zwilżania jest zbyt niski. Ciekła warstwa pęka, odsłaniając goły metal. Pozostała ciecz natychmiast odparowuje, pozostawiając stężone substancje rozpuszczone zapieczone na gorącej powierzchni.