


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-13 Origine: Sito


I processi di evaporazione continua richiedono un’elevata efficienza termica per rimanere vitali. Quando si verifica il ridimensionamento, il consumo energetico aumenta in modo esponenziale, l’integrità del prodotto ne risente e le perdite di efficienza si riversano sull’intero sistema. Non controllato Le incrostazioni dell'evaporatore a film cadente degradano il coefficiente di trasferimento del calore della parete, portando a frequenti tempi di inattività non pianificati, cicli di pulizia intensivi e una produttività gravemente ridotta in settori come la lavorazione alimentare, la concentrazione di succhi e il recupero di prodotti chimici. Questo articolo fornisce un quadro tecnico per ingegneri di processo e gestori di impianti per diagnosticare meccanismi di ridimensionamento specifici. Valutiamo controlli tecnici preventivi per mantenere in funzione le vostre apparecchiature e aiutarvi a determinare quando i parametri dell'applicazione richiedono progettazioni alternative dell'evaporatore.
Degradazione del trasferimento di calore: il ridimensionamento introduce uno strato di resistenza termica imprevedibile; una stima accurata del coefficiente di incrostazione in condizioni operative reali è fondamentale per il dimensionamento di base delle apparecchiature e il monitoraggio delle prestazioni.
La distribuzione è critica: la maggior parte delle incrostazioni localizzate (punti secchi) ha origine da una distribuzione inadeguata del liquido sulla piastra tubiera superiore, da tassi di bagnatura insufficienti o da incrostazioni sulla piastra di distribuzione stessa.
Cascate a livello di sistema: nei sistemi multieffetto o di ricompressione del vapore, le incrostazioni localizzate in un singolo effetto interrompono l'equilibrio termico e il flusso di vapore attraverso l'intero impianto.
Soglie operative: il superamento dei limiti di viscosità specifica o di concentrazione elevata rompe fondamentalmente il meccanismo del film cadente, richiedendo il passaggio ai sistemi a circolazione forzata.
Mitigazione proattiva: la combinazione di design ottimizzato delle piastre di distribuzione, controllo preciso del vuoto e protocolli CIP (Clean-in-Place) automatizzati estende significativamente i tempi di esecuzione tra gli intervalli di manutenzione.
Sommario
La formazione di incrostazioni influisce direttamente sul coefficiente complessivo di trasferimento del calore, comunemente indicato come valore U. La resistenza termica dello strato di incrostazione aggiunge una barriera fisica tra il mezzo riscaldante sul lato mantello e il fluido di processo sul lato tubo. Man mano che le incrostazioni si accumulano sulla superficie metallica, il valore U diminuisce in modo significativo. Prevedere questa resistenza termica in condizioni operative reali rimane difficile perché i modelli ideali dei fornitori spesso non riescono a tenere conto dei comportamenti complessi dei fluidi. Fluidi come il succo di mela concentrato, le proteine del siero di latte e i liquori chimici pesanti si comportano in modo imprevedibile in condizioni di calore prolungato e velocità di taglio variabili.

Gli operatori spesso rispondono al ridimensionamento iniziale aumentando la pressione del vapore per aumentare il differenziale di temperatura. Un differenziale più elevato mantiene temporaneamente i tassi di evaporazione target. Tuttavia, questo aggiustamento operativo crea un grave problema secondario. Temperature più elevate accelerano inavvertitamente la formazione di calcare sulle pareti del tubo. La pellicola bolle più forte contro il metallo più caldo, lasciando dietro di sé depositi più solidi. Si entra in un ciclo distruttivo di aumento della pressione e accelerazione della scala. Una stima accurata del coefficiente di incrostazione aiuta a prevenire questo ciclo e consente un migliore dimensionamento delle apparecchiature di base fin dal primo giorno.
Per comprendere la gravità di questo degrado, dobbiamo esaminare il modo in cui i diversi fluidi incidono sulla resistenza termica di base durante un funzionamento operativo standard di 72 ore.
Fluido di processo |
Valore U pulito (W/m²K) |
Valore U contaminato (W/m²K) |
Agente incrostante primario |
|---|---|---|---|
Concentrato di succo di mela |
1200-1500 |
600 - 800 |
Pectine e zuccheri |
Latticini (siero di latte) |
1000-1300 |
400 - 600 |
Proteine denaturate |
Acque reflue ricche di calcio |
1500-1800 |
500-700 |
Solfato/Carbonato di calcio |
Liquore Nero (Polpa) |
900-1100 |
300 - 500 |
Sali organici e lignina |
Incrostazioni e incrostazioni riducono l'efficienza del trasferimento di calore e interrompono l'equilibrio termico negli evaporatori MEE, MVR e TVR. Nei sistemi MEE, il ridimensionamento in un effetto può ridurre la produzione di vapore e influenzare le fasi successive. Nei sistemi MVR/TVR, le incrostazioni aumentano la richiesta di energia e possono influire sulle prestazioni del compressore o del termocompressore. Il monitoraggio regolare della pressione del vapore, del flusso di condensa, delle condizioni di vuoto e della pulizia dello scambiatore di calore aiuta a mantenere un funzionamento stabile.
L'incrostazione dell'evaporatore avviene attraverso meccanismi diversi a seconda della composizione dell'alimentazione e delle condizioni operative. Identificare il tipo di deposito aiuta a determinare la strategia di pulizia e prevenzione più efficace.
Tipo di incrostazione |
Cause comuni |
Impatto principale |
|---|---|---|
Ridimensionamento della cristallizzazione |
Carbonato di calcio, solfato di calcio e altri sali precipitanti |
Depositi duri e ridotto trasferimento di calore |
Incrostazione organica/biologica |
Proteine, zuccheri e composti organici |
Depositi isolanti e difficoltà di pulizia |
Deposizione di particolato |
Solidi sospesi e particelle fini |
Blocco del tubo e aumento delle incrostazioni |
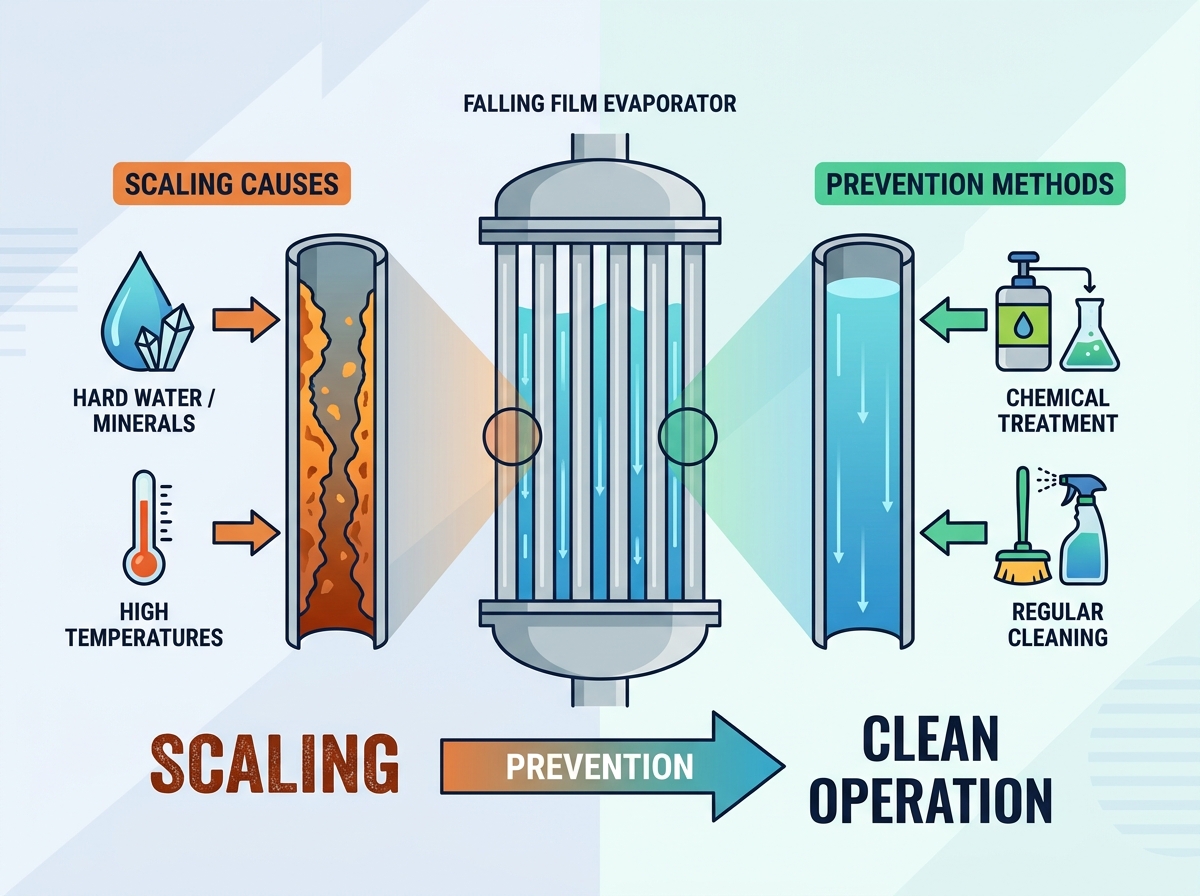
Una distribuzione non uniforme del liquido negli evaporatori a film cadente può causare punti secchi, surriscaldamento localizzato e rapide incrostazioni sulle superfici dei tubi. Le aperture del distributore bloccate, un livellamento inadeguato o un flusso di liquido insufficiente possono interrompere la formazione della pellicola e ridurre l'efficienza del trasferimento di calore. L'ispezione regolare delle piastre di distribuzione, degli ugelli di spruzzatura e dei livelli dei liquidi aiuta a mantenere una bagnatura uniforme dei tubi, a prevenire le incrostazioni e a garantire prestazioni stabili dell'evaporatore.
La viscosità del fluido aumenta man mano che l'acqua evapora lungo la lunghezza del tubo. L'aumento della viscosità nelle sezioni inferiori riduce la velocità del film, il che significa che il fluido trascorre più tempo a contatto con la parete calda. L’aumento del tempo di permanenza porta a una grave concentrazione eccessiva. Un effetto di strato limite si verifica all'interfaccia liquido-vapore dove la concentrazione di soluti supera la concentrazione del liquido sfuso. Ciò innesca una rapida precipitazione dei solidi disciolti direttamente nel film, che poi aderiscono alla parete.
I limiti fisici di gli evaporatori a film cadente vengono sottoposti a severi test. Qui Se la viscosità diventa troppo elevata, il meccanismo del film cadente si rompe completamente. Il regime del flusso passa da turbolento a laminare e il trasferimento di calore precipita da un dirupo. Il fluido diventa troppo denso per fluire agevolmente solo per gravità. Quando si superano i limiti di viscosità specifici, la formazione di calcare è inevitabile. A questo punto, gli ingegneri di processo devono invece considerare i sistemi a circolazione forzata.
Tipo di evaporatore |
Viscosità pratica massima (cP) |
Regime di flusso |
Applicazione primaria |
|---|---|---|---|
Pellicola che cade |
300 - 500 |
Film turbolento guidato dalla gravità |
Succhi, Latte, Prodotti chimici a bassa concentrazione |
Circolazione forzata |
2000 - 3000+ |
Alta velocità azionata da pompa |
Cristallizzazione, fanghi ad alta viscosità |
Film sottile agitato |
50.000+ |
Pellicola lavata meccanicamente |
Oli pesanti, Polimeri, Concentrazione estrema |
Perdite di vuoto e infiltrazioni d'aria possono aumentare la pressione operativa dell'evaporatore, alterare le temperature di ebollizione e ridurre l'efficienza dell'evaporazione. Le cause più comuni includono guarnizioni danneggiate, flange allentate e guarnizioni difettose. Test regolari del vuoto, rilevamento delle perdite e sostituzione tempestiva dei componenti aiutano a mantenere un funzionamento stabile e a prevenire un'eccessiva incrostazione.
Differenze eccessive di temperatura possono causare ebollizione localizzata, distribuzione non uniforme del liquido e incrostazioni accelerate sulle superfici dello scambiatore di calore. Il mantenimento di un differenziale di temperatura appropriato attraverso una pressione di riscaldamento controllata e condizioni operative stabili aiuta a proteggere la pellicola in caduta, a migliorare l’efficienza del trasferimento di calore e a ridurre le incrostazioni.
I sistemi di distribuzione del liquido garantiscono una bagnatura uniforme attraverso i tubi dell'evaporatore, riducendo i punti secchi e i rischi di incrostazione. I distributori a gravità, le piastre di sbarramento e gli ugelli spruzzatori offrono diverse caratteristiche di flusso. Una scelta adeguata dovrebbe considerare la viscosità del fluido, la capacità operativa e i requisiti minimi di bagnatura per mantenere prestazioni costanti.
Il materiale del tubo e la finitura superficiale influenzano la resistenza alla corrosione, il comportamento alle incrostazioni e i requisiti di pulizia. Il titanio e l'acciaio inossidabile duplex garantiscono una maggiore durata in ambienti corrosivi adatti, mentre le superfici elettrolucidate possono ridurre l'adesione delle particelle. La selezione di materiali compatibili aiuta a prolungare la durata delle apparecchiature, a semplificare la pulizia e a mantenere le prestazioni di trasferimento del calore.
Materiale del tubo |
Rugosità superficiale (Ra µm) |
Resistenza alla corrosione |
Migliore applicazione |
|---|---|---|---|
Acciaio inossidabile 304 |
0,8 - 1,2 |
Moderare |
Latticini standard, acqua a basso contenuto di cloruro |
Acciaio inossidabile 316L |
0,4 - 0,8 |
Alto |
Succo, lavorazione chimica delicata |
Acciaio inossidabile duplex |
0,4 - 0,8 |
Molto alto |
Ambienti ad alto contenuto di cloruri, acque reflue |
Titanio |
0,2 - 0,4 (lucido) |
Estremo |
Acidi aggressivi, Cristallizzazione del sale |
Il monitoraggio predittivo e i controlli automatizzati aiutano a mantenere l'efficienza dell'evaporatore monitorando le prestazioni di trasferimento di calore, il flusso di condensa, la temperatura e le condizioni di alimentazione. I sistemi intelligenti sono in grado di rilevare tempestivamente le incrostazioni, ottimizzare il consumo energetico e programmare cicli Clean-in-Place (CIP) prima che si verifichino gravi incrostazioni, riducendo i tempi di inattività per manutenzione.
Il corretto controllo del flusso di alimentazione e del ricircolo garantisce una bagnatura uniforme del tubo e riduce i rischi di incrostazione. Mentre velocità di ricircolo più elevate aumentano l'energia di pompaggio, aiutano a prevenire punti secchi e ostruzioni dei tubi. I misuratori di portata, gli azionamenti a frequenza variabile (VFD) e il monitoraggio della temperatura consentono agli operatori di bilanciare efficienza energetica, qualità del prodotto e prestazioni affidabili dell'evaporatore.
Implementa una rigorosa routine per i test di decadimento del vuoto per individuare le microperdite prima che interrompano l'equilibrio termico. Controlla le piastre di distribuzione del liquido durante il prossimo arresto programmato per garantire tassi di bagnatura uniformi nell'intero fascio tubiero. Aggiorna i tuoi sensori di automazione per monitorare il degrado del trasferimento di calore in tempo reale e attivare lavaggi preventivi. Rivedi e regola le concentrazioni di sostanze chimiche CIP in base al tipo specifico di incrostazioni che si formano nel tuo sistema. Infine, stabilire limiti operativi rigidi per i differenziali di temperatura per prevenire l'ebollizione dei nucleati e proteggere la pellicola in caduta.
R: Il tasso di bagnatura ideale dipende fortemente dal diametro del tubo e dalla viscosità del fluido. Generalmente è compreso tra 0,5 e 2,5 kg/(m·s). Il mantenimento di questo tasso specifico garantisce un film liquido continuo, prevenendo macchie secche e desquamazioni localizzate.
R: La frequenza CIP varia interamente in base all'applicazione. Gli stabilimenti lattiero-caseari possono richiedere un CIP giornaliero a causa del rapido imbrattamento proteico. Gli impianti chimici potrebbero funzionare per diverse settimane. Monitora il coefficiente di trasferimento termico complessivo per determinare il programma di pulizia esatto e ottimale.
R: Sì, se la viscosità del prodotto supera i limiti fisici di un design a pellicola cadente. La circolazione forzata gestisce molto meglio concentrazioni più elevate e solidi sospesi, sebbene richieda molta più energia di pompaggio.
R: Le perdite d'aria aumentano la pressione del sistema, che aumenta il punto di ebollizione del fluido. Ciò costringe gli operatori ad aumentare la temperatura del vapore, provocando un surriscaldamento localizzato e una rapida deposizione di calcare direttamente sulle pareti del tubo.
R: Sì. L'elettrolucidatura riduce la microscopica rugosità superficiale del metallo. Una superficie più liscia fornisce ai precipitati e alla materia organica meno punti di ancoraggio fisici, rallentando significativamente il tasso di accumulo del calcare.
R: Un differenziale di temperatura sicuro solitamente è compreso tra 3°C e 8°C per effetto. Il superamento di questo intervallo rischia di innescare l'ebollizione nucleata, che distrugge la pellicola liquida e cuoce i solidi sulla parete nucleata del tubo.
R: Le macchie secche si formano quando la distribuzione del liquido non è uniforme o il tasso di bagnatura è troppo basso. La pellicola liquida si rompe, esponendo il metallo nudo. Il liquido rimanente evapora istantaneamente, lasciando i soluti concentrati cotti sulla superficie calda.